
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-22 Herkunft:Powered


Die Anschaffung einer Kunststoff-Extrusionsmaschine ist eine kostspielige Investition, bei der nicht übereinstimmende Spezifikationen zu chronischer Materialverschwendung, inkonsistenten Toleranzen und betrieblichen Engpässen führen. Standardisierte, handelsübliche Geräte sind häufig nicht in der Lage, spezifische Polymerrheologien, komplexe Produktgeometrien oder die wachsende Nachfrage nach der Verarbeitung recycelter Materialien zu berücksichtigen. Käufer haben häufig Schwierigkeiten, die anfänglichen Kapitalkosten mit der langfristigen Betriebseffizienz, dem Energieverbrauch und den Wartungsausfallzeiten in Einklang zu bringen. Die Auswahl der richtigen Ausrüstung erfordert eine systematische Bewertung der Materialanforderungen, der Schmelzmechanik, der nachgelagerten Integration und der Herstellerzuverlässigkeit. Dieser Leitfaden bietet einen technischen Rahmen für die Bewertung und Auswahl kompletter Extrusionsproduktionslinien auf der Grundlage überprüfbarer Leistungsmetriken.
Das Material bestimmt die Mechanik: Die Wahl zwischen Einzel- und Doppelschneckenkonfigurationen hängt vollständig von der thermischen Stabilität, Scherempfindlichkeit und Reinheit Ihres spezifischen Polymers ab (z. B. neues PVC vs. recyceltes Regenerat).
Geometrie bestimmt nachgelagerte Anforderungen: Komplexe Querschnitte erfordern spezielle Kalibrierungs- und Kühlsysteme, sodass die vollständige Abstimmung der Produktionslinie genauso wichtig ist wie der Extruder selbst.
Abfallminimierung ist ein Profitcenter: Moderne Prozesssteuerungen, gravimetrische Dosierung und geschlossene Rückkopplungssysteme sind für die Minimierung von Ausschuss und die Optimierung des Materialeinsatzes unerlässlich.
Bei der Bewertung des Preises einer Profilmaschine müssen Energieeffizienzbewertungen, Möglichkeiten zur Ausschussreduzierung und voraussichtliche Wartungszyklen berücksichtigt werden, nicht nur die Erstbestellung.
Eine Herstellerüberprüfung ist nicht verhandelbar: Ein zuverlässiger Hersteller von Kunststoffextrusionsmaschinen muss transparente Factory Acceptance Tests (FAT) und garantierten technischen Support nach der Installation anbieten.
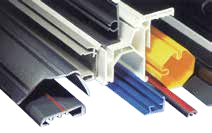
Die Querschnittskomplexität bestimmt Ihre anfängliche Maschinenauswahl und hat großen Einfluss auf die vollständige Abstimmung der Produktionslinie. Komplizierte Profile erfordern eine spezielle nachgeschaltete Kalibrierung, um die Form während der kritischen Abkühlphase beizubehalten. Wenn das Polymer aus der Düse austritt, erfährt es eine Düsenquellung. Die Kalibrierungswerkzeuge müssen diese Erweiterung sofort berücksichtigen. Ungleichmäßige Wandstärken führen zu unterschiedlichen Abkühlraten, was zu einer Verformung des Profils führt, wenn der Vakuumdimensionierungstank über keine unabhängige Zonensteuerung verfügt. Sie müssen die Anforderungen an Extrusionsanlagen für Sonderprofile sorgfältig abwägen. Für komplexe Geometrien sind kundenspezifische Matrizen und mehrachsige Kalibriertische zwingend erforderlich. Spezielle Trennsägen sorgen für saubere Oberflächen, ohne den Kunststoff beim Ablängen zu verformen. Akzeptable Maßtoleranzen definieren die erforderliche Präzision Ihrer Ausrüstung und bestimmen die erforderlichen Fähigkeiten Ihrer Antriebs- und Steuerungssysteme.
Bewerten Sie den Schmelzflussindex (MFI) Ihrer Zielmaterialien, bevor Sie sich die Maschinenspezifikationen ansehen. Machen Sie sich gründlich mit der Scherempfindlichkeit und den thermischen Abbaupunkten vertraut. Frischharze verhalten sich unter Hitze und Druck vorhersehbar. Recyceltes Mahlgut führt zu massiven Variablen. Recycelte Materialien weisen häufig inkonsistente Viskositätskurven auf, die zu Stößen am Düsenkopf führen. Feuchtigkeitsreiche recycelte Kunststoffe erfordern eine spezielle Entlüftung am Zylinder. Vakuumentgasungszonen verhindern innere Hohlräume und Oberflächenfehler, die die strukturelle Integrität beeinträchtigen. Die Verarbeitung nachhaltiger Materialien erfordert eine robuste Filterung. Verunreinigungen im Mahlgut beschädigen den Zylinder und beschädigen Standardmatrizen, wenn sie nicht durch kontinuierliche Siebwechsler herausgefiltert werden.
Materialtyp | Verarbeitungsherausforderung | Erforderliche Maschinenanpassung |
|---|---|---|
Neue Polyolefine (PE, PP) | Aufrechterhaltung einer konstanten Schmelzetemperatur bei hohen Geschwindigkeiten | Einschnecken-Barriere-Flug-Design mit hohem L/D-Verhältnis |
Hart-PVC | Hohe Scherempfindlichkeit, schneller thermischer Abbau | Konische oder parallele Doppelschnecke, niedrige Drehzahl, Ölkühlung |
Post-Consumer-Mahlgut | Feuchtigkeitsgehalt, physikalische Verunreinigungen, variierender MFI | Vakuum-Entgasungszonen, Doppelkolben-Siebwechsler |
Holz-Kunststoff-Verbundwerkstoffe | Extremer Abrieb, hohe Feuchtigkeitsausgasung | Bimetallisch gepanzerter Zylinder/Schraube, aggressive Entlüftung |
Legen Sie realistische Produktionsziele in Kilogramm pro Stunde fest, basierend auf Ihrer nachgeschalteten Kühlkapazität, nicht nur auf der maximalen Leistung des Extruders. Der theoretisch maximale Durchsatz entspricht selten den optimalen Arbeitsgeschwindigkeiten auf dem Boden. Wird die Ausrüstung zu schnell geschoben, beeinträchtigt dies sofort die Produktqualität. Dies führt zu Schmelzbrüchen, schlechter Oberflächengüte und Dimensionsinstabilität. Hohe Geschwindigkeiten verkürzen die Verweilzeit im Zylinder und verhindern so das ordnungsgemäße Schmelzen und Mischen von Farbstoffen oder UV-Stabilisatoren. Konzentrieren Sie sich auf den nachhaltigen Ertrag und nicht auf die maximale Nennkapazität. Eine konstante, etwas langsamere Produktion erzeugt deutlich weniger Ausschuss als unregelmäßige Hochgeschwindigkeitsläufe, die den Kalibriertisch überfordern.
Mechanische Unterschiede bestimmen die primären Anwendungsfälle für Extruder. Einschneckenextruder sind beim Schmelzen und Fördern auf die Reibung an der Zylinderwand angewiesen. Sie eignen sich am besten für Standardpolymere wie Polyethylen, Polypropylen und ABS. Doppelschneckenextruder sorgen für positive Verdrängung und hervorragende Durchmischung. Sie bieten Mischfähigkeiten mit hoher Scherkraft für komplexe Formulierungen. Für wärmeempfindliche Materialien sind gleich- oder gegenläufige Doppelschneckenanlagen zwingend erforderlich. Hochkompoundierte oder stark gefüllte Polymere erfordern diese spezielle Konfiguration. Doppelschnecken verhindern eine Materialstagnation und sorgen für einen First-In-First-Out-Fluss, der eine thermische Zersetzung verhindert.
Für die Verarbeitung von Polyvinylchlorid ist eine spezielle Extrusionsmaschine für PVC-Profile erforderlich . Konische oder parallele Doppelschneckenkonstruktionen verhindern wirksam den Materialabbau, indem sie bei niedrigeren Drehzahlen arbeiten und gleichzeitig eine hohe Leistung aufrechterhalten. Sie bewältigen hohe Füllmengen mit Kalziumkarbonat ohne übermäßigen Verschleiß der Mitnehmer. Holz-Kunststoff-Verbundwerkstoffe erfordern eine spezielle WPC-Kunststoffprofilmaschine . Holzfasern wirken im Inneren des Fasses wie Sandpapier. Bimetallische Zylinder und Schnecken sorgen für die nötige Verschleißfestigkeit gegen diesen extremen Abrieb. Durch aggressive Feuchtigkeitsentlüftung wird den Holzfasern während der Verarbeitung Wasser entzogen, um Schaumbildung an der Matrize zu verhindern. Standard- Profilextrusionsmaschinen -Setups verarbeiten Standardprofile effizient. Vielseitige Einzelschneckenaufbauten gewährleisten eine präzise Durchmesserkontrolle für einfache Geometrien wie Rohre oder Kantenbänder.
Das Länge-zu-Durchmesser-Verhältnis (L/D) wirkt sich direkt auf die Homogenität der Schmelze aus. Es bestimmt die Verweilzeit und die Leistungsstabilität unter Druck. Längere Verhältnisse (z. B. 30:1 oder 36:1) sorgen für eine bessere Durchmischung komplexer Polymerverbindungen und ermöglichen mehrere Entlüftungszonen. Kompressionsverhältnisse und Mischelemente müssen zum jeweiligen Polymer passen. Spezifische Fluggeometrien optimieren die Schmelzmechanik genau für Ihre Anwendung. Barriereschnecken trennen geschmolzenes Polymer von festen Pellets im Kanal. Dadurch wird verhindert, dass nicht geschmolzene Feststoffe den Düsenkopf erreichen und Oberflächenfehler verursachen. Die richtige Schneckenkonstruktion reduziert Druckstöße, stabilisiert den Kopfdruck und sorgt für eine gleichmäßige Schmelzetemperatur über den gesamten Profilquerschnitt.
Gravimetrische Dosiersysteme sorgen kontinuierlich für eine präzise Materialmischung. Sie wiegen jedes Gramm Harz, Mahlgut und Additiv, das in den Einfüllschacht gelangt. Dies minimiert teure Harzabfälle während der täglichen Produktion und verhindert Farbabweichungen. Schmelzedruckwandler bieten Funktionen zur Prozessüberwachung in Echtzeit. Schmelzetemperatursensoren helfen bei der sofortigen Behebung häufiger Extrusionsfehler. Kontinuierliche Siebwechsler sind für die Verarbeitung recycelter Kunststoffe von entscheidender Bedeutung. Schmelzefiltrationssysteme entfernen potenzielle Verunreinigungen effizient, ohne die Produktion zu unterbrechen. Doppelkolbenkonstruktionen ermöglichen Siebwechsel unter Beibehaltung des Schmelzedrucks und verhindern so Dimensionsschwankungen im Endprofil während des Siebwechsels.
Das Antriebssystem ist das Herzstück des Extruders. Wechselstrommotoren gepaart mit Frequenzumrichtern bieten einen guten Wirkungsgrad für den Standardbetrieb. Permanentmagnet-Synchronmotoren (PMSM) bieten hervorragende Energieeinsparungen und ein höheres Drehmoment bei niedrigeren Drehzahlen für den Dauerbetrieb. Getriebe mit hohem Drehmoment halten dem kontinuierlichen Gegendruck der Matrize stand. Integrierte Drucklager sind für schwere Extrusionsvorgänge unerlässlich. Der Ausfall von Drucklagern ist nach wie vor eine der Hauptursachen für ungeplante Ausfallzeiten in Extrusionsanlagen. Geben Sie überdimensionierte Lager für Anwendungen mit hochviskosen Materialien an. Richtige Getriebeschmiersysteme mit externen Wärmetauschern verlängern die Lebensdauer der gesamten Antriebseinheit.
PID-Temperaturregler sorgen für ein präzises Wärmemanagement in allen Zylinderzonen. Halbleiterrelais ermöglichen schnelle Heizanpassungen ohne den mechanischen Verschleiß, der mit herkömmlichen Schützen verbunden ist. Trommelkühlmechanismen verhindern eine Materialüberhitzung in Zonen mit hoher Scherung. Eine Wasserkühlung mit geschlossenem Kreislauf bewältigt Vorgänge mit hoher Scherung besser als einfache Luftgebläse. Bei der Verarbeitung scherempfindlicher Polymere wie PVC wird durch Wasserkühlung schnell Wärme abgeführt. Das richtige Wärmemanagement verhindert den Polymerabbau, behält die physikalischen Eigenschaften bei und hält die Schmelzviskosität beim Eintritt in die Form stabil.
Um den Preis einer Profilmaschine zu ermitteln , muss man über den ursprünglichen Kostenvoranschlag hinaus blicken. Die Grundinvestition umfasst typischerweise den Extruder, den Düsenkopf, den nachgeschalteten Kalibriertisch, die Abzugseinheit und das Hauptsteuerpult. Versteckte Kosten wirken sich häufig erheblich auf den endgültigen Kapitalbedarf aus. Berücksichtigen Sie die Transportlogistik, schwere Takelage, Stromabfälle und Anforderungen an die Kaltwasserleitungen. Der anfängliche Ersatzteilbestand erhöht das erforderliche Vorabkapital. Werksabnahmetests, Spezialwerkzeuge und Bedienerschulungen stellen zusätzliche notwendige Investitionen dar, die eine reibungslose Inbetriebnahme gewährleisten.
Modellieren Sie sorgfältig den langfristigen Energieverbrauch der Geräte. Berechnen Sie die benötigten Kilowatt pro Kilogramm verarbeitetem Material. Berücksichtigen Sie geplante Ausfallzeiten für routinemäßige Wartung, Düsenreinigung und Siebwechsel. Der Austausch von Schnecken und Zylindern stellt im Laufe der Zeit erhebliche Betriebsvariablen dar. Stark abrasive Materialien beschleunigen den Verschleiß plastifizierender Komponenten. Die Investition in Bimetall-Behandlungen erhöht die Vorabkosten, verlängert aber die Lebensdauer der Komponenten drastisch. Effiziente Wasserkühlsysteme reduzieren den Gesamtverbrauch an Versorgungsbetrieben und verhindern, dass die Kältemaschine der Anlage überlastet wird.
Fortschrittliche Steuerungssysteme verbessern die allgemeine Arbeitseffizienz am Boden. Programmierbare Logiksteuerungen (SPS) ermöglichen automatisierte Starts und Abschaltungen und verringern so die Abhängigkeit von Stammeswissen. Mensch-Maschine-Schnittstellen (HMIs) vereinfachen die Rezepturspeicherung und reduzieren Rüstausschuss bei Produktwechseln. Die Industrie 4.0-Konnektivität ermöglicht eine Ferndiagnose durch den Hersteller. Vorausschauende Wartung verhindert unerwartete Produktionsausfälle und Geräteschäden durch die Überwachung von Vibrationen und Temperaturspitzen im Getriebe. Durch die nahtlose Kommunikation in der gesamten Produktionslinie wird die Extrudergeschwindigkeit automatisch mit der Abzugseinheit synchronisiert. Das automatisierte nachgelagerte Schneiden und Stapeln reduziert den manuellen Arbeitsaufwand am Ende der Linie.
Bewerten Sie die Fähigkeit des Herstellers, kundenspezifische Schrauben und Matrizen im eigenen Haus zu entwickeln. Die Auslagerung des Werkzeugdesigns führt oft zu Integrationsproblemen und späterem Schuldzuweisungen. Überprüfen Sie ihre Erfahrung mit Ihrem spezifischen Material und Ihrer Anwendung. Kenntnisse über Produktanwendungen sind entscheidend für den langfristigen Erfolg. Die vollständige Integration in die Produktionslinie zeugt von echter technischer Kompetenz. Ein kompetenter Hersteller weiß, wie sich die Gestaltung des Kühltanks auf die Profilgeradheit auswirkt. Sie sollten maßgeschneiderte Kalibrierungswerkzeuge anbieten, die auf Ihre Produktzeichnungen zugeschnitten sind, und die endgültigen Teileabmessungen garantieren.
Definieren Sie strenge Kriterien für eine strenge Werksabnahmeprüfung. Betreiben Sie die Maschine mit Ihrem tatsächlichen Produktionsmaterial, nicht mit einem generischen Ersatz. Fügen Sie alle recycelten Inhalte hinzu, die Sie täglich verwenden möchten. Beweisen Sie Durchsatzangaben und Maßtoleranzen, bevor Sie den Versand genehmigen. Überprüfen Sie die Stabilität der Schmelze unter kontinuierlichen Betriebsbedingungen über mehrere Stunden. Überwachen Sie den Energieverbrauch während des Tests, um Effizienzaussagen zu überprüfen. Ein erfolgreicher FAT verhindert kostspielige Änderungen nach der Installation.
Geben Sie dem Hersteller Ihre genaue Harzmischung und Ihr Mahlgradverhältnis an.
Zum Nachweis der thermischen Stabilität ist ein kontinuierlicher Betrieb von mindestens vier Stunden erforderlich.
Messen Sie das endgültige Profil mithilfe digitaler Messschieber anhand Ihrer CAD-Zeichnungen.
Testen Sie die Synchronisation der Abzugseinheit bei Geschwindigkeitsänderungen.
Simulieren Sie einen Siebwechsel, um die Druckwiederherstellungszeiten zu überprüfen.
Prüfen Sie die spezifischen Bedingungen der Gerätegarantie sorgfältig. Prüfen Sie die Verfügbarkeit lokaler Servicetechniker in Ihrer Region. Die Vorlaufzeiten für kritische Ersatzteile sind für die Betriebszeit von enormer Bedeutung. Heizungen, Thermoelemente, Zylinderkühlventilatoren und Schneckensegmente müssen leicht zugänglich sein. Fordern Sie in der Beschaffungsphase eine empfohlene Ersatzteilliste an und bestellen Sie diese gleich zur Maschine. Stellen Sie sicher, dass der Hersteller eine Remote-Fehlerbehebung über sichere Internetverbindungen anbietet. Der schnelle technische Support minimiert die Auswirkungen unerwarteter Ausfälle auf Ihren Produktionsplan.
Recycelte Materialien bringen oft unvorhersehbare Variablen in den Extrusionsprozess mit sich. Verunreinigungen verstopfen Werkzeuge, verursachen schwere Oberflächendefekte und erzeugen Schwachstellen in der Profilstruktur.
Abhilfe: Spezifizieren Sie fortschrittliche Schmelzfiltrationssysteme für alle recycelten Ströme. Doppelkolben-Siebwechsler bewältigen hohe Verschmutzungsgrade ohne Druckverluste. Vakuumentgasungssysteme verhindern die Bildung von Hohlräumen durch eingeschlossene Feuchtigkeit im Mahlgut.
Eine unzureichende Infrastruktur stoppt die Produktion sofort nach der Installation. Eine unzureichende Kühlleistung führt zu verzogenen Profilen und Ausschussteilen, da der Kunststoff seine Form nicht halten kann.
Schadensbegrenzung: Führen Sie vor der Installation eine gründliche Prüfung des Dienstprogramms durch. Überprüfen Sie die Kaltwasserkapazität, die Durchflussraten und die Druckluftstabilität. Stellen Sie sicher, dass die elektrischen Lastgrenzen den maximalen Maschinenanforderungen entsprechen, einschließlich aller nachgeschalteten Heiz- und Kühlzonen.
Ungeschultes Personal verursacht übermäßigen Ausschuss und potenzielle Maschinenschäden. Falsche Temperatureinstellungen zersetzen das Material, verstopfen die Schnecke und erzeugen gefährliche Druckspitzen am Düsenkopf.
Schadensbegrenzung: Fordern Sie eine umfassende Vor-Ort-Schulung des Herstellers an. Behandeln Sie die Startvorgänge, die Bereinigung beim Herunterfahren und die Interpretation der Sensordaten ausführlich. Bringen Sie den Bedienern bei, wie sie Fehler in der Schmelzmechanik, bei Problemen mit Druckstößen und bei der Bildung von Düsensabber beheben können.
Eine schlechte Synchronisierung verformt das Endprodukt, bevor es abkühlt. Ungleichmäßige Zuggeschwindigkeiten durch den Raupenabzug führen zu Schwankungen in der Wandstärke und im Gesamtprofilgewicht.
Abhilfe: Stellen Sie sicher, dass Vakuumdimensionierungstanks perfekt mit dem Extruder funktionieren. Synchronisieren Sie die Abzugseinheiten mithilfe von Drehgebern präzise mit der Extrudergeschwindigkeit. Regelsysteme mit geschlossenem Regelkreis verhindern eine Profilverformung während des Ziehvorgangs, indem sie die Liniengeschwindigkeit basierend auf Laser-Durchmessermessgeräten automatisch anpassen.
Die Wahl der richtigen Ausrüstung bedeutet, die mechanischen Spezifikationen an die materiellen Gegebenheiten anzupassen. Eine Überspezifizierung führt zu Kapitalverschwendung und ungenutzten Vermögenswerten. Unterspezifizierung garantiert chronische Produktionsausfälle, übermäßigen täglichen Ausschuss und verpasste Lieferfristen. Priorisieren Sie Hersteller, die transparente technische Daten und zuverlässigen Support bieten. Fordern Sie Materialtests an, bevor Sie Gerätespezifikationen festlegen. Fordern Sie eine vollständige Abstimmung der Produktionslinie und umfassende Werkstests vor der Freigabe der Schlusszahlung.
Fassen Sie Ihre Produktzeichnungen, Materialdatenblätter und Mahlgradanteile in einem einzigen technischen Dokument zusammen.
Definieren Sie klar Ihren genauen Durchsatz, Ihre Maßtoleranzen und Ihren Platzbedarf.
Senden Sie eine standardisierte Angebotsanfrage an geprüfte Hersteller, die auf Ihr spezifisches Polymer spezialisiert sind.
Vergleichen Sie technische Spezifikationen, Getriebewerte und Kühlkapazitäten und nicht nur das Erstangebot.
Vereinbaren Sie einen Anlagenaudit, um Ihre Kaltwasser- und Stromkapazitäten zu überprüfen, bevor Sie eine Bestellung aufgeben.
A: Einschneckenmaschinen sind beim Schmelzen und Fördern auf Reibung angewiesen. Sie sind ideal für Standardpolymere wie Polyethylen und Polypropylen. Doppelschneckenmaschinen sorgen für positive Verdrängung und Mischen mit hoher Scherung. Dies macht sie für wärmeempfindliche Materialien wie PVC oder stark zusammengesetzte Kunststoffe erforderlich, die eine präzise Temperaturkontrolle und aggressive Entlüftung erfordern.
A: Die Bewertung des Profilmaschinenpreises erfordert die Analyse des gesamten Systemwerts. Die Basisangebote variieren je nach Herkunft, Kapazität und Automatisierungsgrad. Berücksichtigen Sie beim Vergleich verschiedener Herstellervorschläge immer die Energieeffizienz, den Wartungsaufwand, die Einbeziehung nachgeschalteter Geräte und die Kosten für Ersatzteile.
A: PVC ist sehr scherempfindlich und neigt zu einem schnellen thermischen Abbau. Spezialmaschinen verwenden konische oder parallele Doppelschnecken. Diese arbeiten mit niedrigeren Drehzahlen. Sie sorgen für ein sanftes, gleichmäßiges Schmelzen, ohne das Material während der Verarbeitung zu verbrennen, und bewältigen hohe Füllstoffmengen effizient.
A: Holz-Kunststoff-Verbundwerkstoffe sind aufgrund des Holzfasergehalts stark abrasiv. Maschinen erfordern bimetallisch behandelte Zylinder und Schnecken für extreme Verschleißfestigkeit. Sie benötigen außerdem spezielle Vakuum-Entlüftungssysteme, um während der Extrusion Feuchtigkeit aus den Holzfasern zu entfernen und so eine Schaumbildung an der Düse zu verhindern.
A: Die Bewertung sollte sich stark auf die nachgelagerten Komponenten konzentrieren. Komplexe Formen erfordern hochgradig angepasste Vakuumkalibrierungstische, um die Geometrie während des Abkühlens beizubehalten. Um die Toleranzen einzuhalten, ohne das Profil zu verformen, sind präzise Mehrraupenabzüge und spezielle Trennsägen erforderlich.
A: Die effiziente Verarbeitung recycelter Kunststoffe erfordert spezielle Maschinenanpassungen. Suchen Sie nach Maschinen, die mit einer robusten Schmelzefiltration ausgestattet sind, um Verunreinigungen zu entfernen, ohne die Linie anzuhalten. Vakuumentgasungszonen entziehen eingeschlossene Feuchtigkeit. Die gravimetrische Dosierung gewährleistet eine gleichmäßige Mischung von recycelten und neuen Materialien.


