
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-18 Herkunft:Powered


Der Baustoffsektor erlebt eine deutliche Verschiebung der Nachfrage von traditionellem Hart-PVC und Naturholz hin zu Türrahmen aus Holz-Kunststoff-Verbundwerkstoff (WPC). Diese Verschiebung wird durch Anforderungen an höhere strukturelle Haltbarkeit, Wasserbeständigkeit und umweltfreundliche Zertifizierungen vorangetrieben und schließt die Lücke zwischen der Langlebigkeit von Kunststoff und der mechanischen Festigkeit von Holz. Hersteller, die diesen Premium-Marktanteil erobern wollen, unterschätzen oft die mechanischen und thermodynamischen Unterschiede zwischen der Verarbeitung reiner Kunststoffe und Holzfaserverbundwerkstoffen. Der Versuch, WPC durch Standard-PVC-Maschinen laufen zu lassen, führt häufig zu vorzeitigem Geräteverschleiß, Wellenbildung, inkonsistenter Dichte und hohen Ausschussraten. Die Umstellung der Produktion erfordert eine strenge technische Bewertung der Extrusionsfähigkeiten. In diesem Leitfaden werden die spezifischen mechanischen Upgrades, Werkzeuganpassungen und Verarbeitungsparameter aufgeschlüsselt, die bei der Investition in oder der Aufrüstung auf eine spezielle WPC-Türrahmen-Extrusionslinie erforderlich sind.
Drehmoment- und Leistungsanforderungen: Die WPC-Verarbeitung erfordert im Vergleich zu Standard-PVC aufgrund der hohen Viskosität von Holz-Kunststoff-Schmelzen ein deutlich höheres Getriebedrehmoment und eine deutlich höhere Motorleistung.
Metallurgischer Verschleiß: Die abrasive Natur von Holzfasern erfordert spezielle Bimetallbehandlungen für Schnecken und Zylinder, um eine schnelle Verschlechterung zu verhindern.
Feuchtigkeits- und Schädlingsbekämpfung: Im Gegensatz zu reinem PVC erfordert die WPC-Extrusion eine aggressive Vakuumentgasung, um strukturelles Schäumen zu verhindern, sowie eine präzise Dosierung der Additive, um leichte Anfälligkeiten für Termiten und Pilzbefall zu verringern.
Kühlung und Kalibrierung: WPC-Profile haben eine höhere Masse und speichern die Wärme länger, was im Vergleich zu Standard-PVC-Leitungen erweiterte Vakuumkalibrierungstabellen und einen optimierten Kühlwasserfluss erfordert.
Die Ausrichtung der Maschineninvestitionen auf die Anforderungen des Zielmarktes bestimmt den Erfolg Ihrer Produktionsanlage. Sie müssen die genauen physikalischen Eigenschaften des Endprodukts kennen, bevor Sie die Extrusionslinie konfigurieren. Die Bauindustrie verlangt von Türrahmen bestimmte Leistungskennzahlen. Installateure benötigen Materialien, die sie schneiden, bohren und einschrauben können, ohne zu splittern. Endverbraucher fordern Witterungsbeständigkeit und Langlebigkeit.
PVC-Türrahmen (UPVC) sind leicht, äußerst wasserbeständig und bestehen vollständig aus Kunststoff. Diese synthetische Zusammensetzung macht sie von Natur aus termitenfrei. Die Herstellung von UPVC-Rahmen erfordert eine schnelle und effiziente Extrusion. Das Hauptaugenmerk liegt weiterhin auf der volumetrischen Leistung und der Dimensionsstabilität. Allerdings mangelt es reinem PVC an hoher Belastbarkeit. Ohne innere Stahlverstärkungen können schwere Massivholztüren nicht getragen werden. Installateure haben oft Schwierigkeiten, schwere Scharniere direkt in PVC-Hohlprofile zu montieren. Bei starkem Drehmoment neigt das Material dazu, sich abzulösen.
WPC-Türrahmen sind deutlich schwerer. Sie bieten eine hervorragende strukturelle Integrität und eine hervorragende Schraubenhaltekapazität für Scharniere und schwere Beschläge. Dadurch wird traditionelles Massivholz perfekt nachgeahmt. Tischler können WPC-Rahmen mit Standard-Holzbearbeitungswerkzeugen fräsen, nageln und sägen. Obwohl es sehr wasserbeständig ist, birgt der natürliche Holzanteil leichte Anfälligkeiten. Ohne die richtige chemische Formulierung bleibt WPC anfällig für Termitenbefall. Für die Herstellung von WPC sind hochbelastbare Extrusionsgeräte erforderlich. Bediener müssen sich auf Schmelzhomogenität, präzise Dichtekontrolle und makellose Oberflächenbeschaffenheit konzentrieren.
Die Auswirkungen auf die Herstellung sind tiefgreifend. Die Wahl zwischen diesen Materialien bestimmt die grundlegende Architektur der Extrusionslinie. Jede Komponente verändert sich. Sie müssen alles neu bewerten, von den Rezepturzuführungen bis zur Abzugseinheit. Eine Standard- Extrusionslinie für PVC-Türrahmen versagt unter der mechanischen Beanspruchung von WPC-Verbundwerkstoffen. Die Getriebe werden überhitzen und die Schrauben verschleißen vorzeitig.
Das Verständnis der thermodynamischen und rheologischen Unterschiede zwischen reinem PVC und WPC bestimmt jede mechanische Modifikation an der Extrusionslinie. Holzpulver kann nicht als einfacher Füllstoff behandelt werden. Es verändert die Polymerphysik grundlegend.
Durch die Zugabe von 30 % bis 60 % Holzpulver wird der Melt Flow Index (MFI) drastisch reduziert. Der resultierende Verbundwerkstoff erzeugt eine hochviskose Schmelze. Dieses steife Material widersteht dem Durchfluss durch den Zylinder und den Düsenkopf. Es erhöht den Gegendruck gegen die Axiallager des Extruders exponentiell. Durch die Reibung entsteht eine enorme innere Scherwärme. Die Bediener müssen die äußere Trommelerwärmung sorgfältig gegen die innere Schererwärmung abwägen. Wenn die Scherhitze außer Kontrolle gerät, zersetzt sich das Material sofort.
Bei Temperaturen über 200 °C zersetzen sich Holzfasern schnell. Nach dem Brennen verlieren die Fasern ihre strukturelle Integrität und verfärben das endgültige Profil. Reines PVC bietet ein toleranteres thermisches Abbauprofil. Die WPC-Verarbeitung erfordert ein deutlich engeres Verarbeitungsfenster. Bediener müssen die Fasstemperaturen mit absoluter Präzision kontrollieren, um ein Anbrennen zu verhindern. Selbst ein geringfügiger Temperaturanstieg in einer einzelnen Fasszone kann einen gesamten Produktionslauf ruinieren. Das Holzmehl wirkt als Isolator und erschwert die Ableitung überschüssiger Wärme aus der Mitte des Schmelzstroms.
Die Holzfaserhygroskopie stellt eine enorme verarbeitungstechnische Herausforderung dar. Selbst richtig vorgetrocknetes Holzpulver führt Restfeuchtigkeit ein. Unter enormem Extrusionsdruck verwandelt sich diese Feuchtigkeit sofort in Dampf. Ohne spezielle Entlüftung entstehen durch den Dampf innere Hohlräume. Diese mikroskopisch kleinen Blasen beeinträchtigen die strukturelle Festigkeit des Türrahmens. Eine effektive Feuchtigkeitsentnahme ist nicht verhandelbar. Wenn Dampf den Düsenkopf erreicht, dehnt er sich beim Austritt aus dem Werkzeug schnell aus. Dies führt zu Schmelzbrüchen, Lochfraß an der Oberfläche und starker Dimensionsinstabilität.
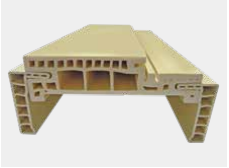
Der Übergang von reinem Kunststoff zu Holzverbundwerkstoffen erfordert spezielle Maschinen. Sie können WPC-Harz nicht einfach in einen Standard-Extruder gießen. Die mechanischen Anforderungen erfordern anspruchsvolle technische Lösungen.
Eine Standard-PVC-Doppelschneckenkonstruktion zerstört Holzfasern. Schnecken aus reinem PVC nutzen hohe Kompressionsverhältnisse, um Scherwärme zum Schmelzen zu erzeugen. WPC erfordert den genau umgekehrten Ansatz. Sie benötigen eine spezielle WPC-Kunststoffprofilmaschine, die mit Schrauben mit geringer Kompression ausgestattet ist. Eine geringere Kompression verhindert übermäßige Scherhitze, die die empfindlichen Holzpartikel verbrennt. Die Schneckengänge müssen in der Schmelzzone tiefere Kanäle aufweisen. Dies trägt der voluminösen Beschaffenheit der Holz-Kunststoff-Mischung Rechnung.
Darüber hinaus wirkt Holzpulver im Inneren des Fasses wie Sandpapier. Der abrasive Verschleiß zerstört nitrierten Standardstahl schnell. Sie müssen Bimetalllegierungsbeschichtungen sowohl für die Schrauben als auch für den Zylinder angeben. Wolframcarbid-Behandlungen sorgen für die nötige Härte, um kontinuierlichem Abrieb standzuhalten. Hersteller tragen diese Beschichtungen durch Plasma-Transfer-Lichtbogenschweißen (PTA) auf. Dadurch entsteht eine metallurgische Verbindung, die die Lebensdauer der Plastifiziereinheit deutlich verlängert.
Die Bearbeitung von WPC erfordert ein außergewöhnlich hohes Drehmoment. Die viskose Schmelze widersetzt sich der Vorwärtsbewegung und drückt gegen die Schrauben. Wenn das Getriebe unterdimensioniert ist, kommt es zum Stillstand der Maschine oder zum Ruckeln. Wellenbildung führt zu inkonsistenter Profildichte und enormen Ausschussraten. Das Antriebssystem muss die enorme Reibung überwinden, die durch das Holzmehl entsteht.
Achten Sie bei der Bewertung der Ausrüstung auf die Drucklager. Standardlager zerbrechen unter dem WPC-Gegendruck. Sie müssen Hochleistungs-Tandemdrucklager spezifizieren, die speziell für die hochbeständige Extrusion entwickelt wurden. Wählen Sie Getriebe mit hohem Drehmoment, die dauerhaft hohen Belastungen standhalten können. Die Motor-Getriebe-Kombination muss kontinuierlich laufen, ohne zu überhitzen. Dies gewährleistet eine stabile, konsistente Ausgabe über lange Produktionsläufe hinweg. Implementieren Sie spezielle Ölkühlsysteme für das Getriebe. Hochviskoses synthetisches Getriebeöl muss durch einen externen Wärmetauscher zirkulieren, um optimale Schmiertemperaturen aufrechtzuerhalten und Zahnverschleiß zu verhindern.
Feuchtigkeit und flüchtige Gase zerstören ein WPC-Profil. Herkömmliche Single-Vent-Extruder können nicht genügend Dampf entfernen. Die schiere Gasmenge, die durch erhitzte Holzfasern erzeugt wird, überfordert einfache Entlüftungssysteme.
Sie müssen Doppelvakuum-Entlüftungszonen am Extruderzylinder verwenden. Diese aggressiven Vakuumsysteme extrahieren Feuchtigkeit und flüchtige Stoffe, bevor das Material den Düsenkopf erreicht. Für die nötige Saugkraft sorgen leistungsstarke Flüssigkeitsring-Vakuumpumpen. Dies garantiert ein dichtes, solides und lunkerfreies Profil. Bediener müssen die Vakuumfilter täglich reinigen. Verstopfte Filter verringern die Saugkraft und lassen Feuchtigkeit an den Entlüftungszonen vorbei.
WPC erfordert einen präzisen chemischen Schutz. Sie müssen Anti-Termiten-Mittel, Fungizide und UV-Stabilisatoren in die Matrix einmischen. Bei volumetrischen Dosierern fehlt die nötige Präzision. Implementieren Sie automatisierte gravimetrische Dosiersysteme. Diese Systeme wiegen und mischen Zusatzstoffe genau und überwinden so die natürlichen Schwachstellen der Holzfasern. Die gravimetrische Kontrolle stellt sicher, dass jeder Meter des Türrahmens genau die chemische Formel enthält, die für eine langfristige Haltbarkeit erforderlich ist.
Beim Vergleich der nachgeschalteten Geräte fallen deutliche Unterschiede auf. Der Düsenkopf, der Kalibriertisch und die Schneideinheiten erfordern erhebliche Upgrades, um das dichte Verbundmaterial verarbeiten zu können.
Das Design des Strömungskanals unterscheidet sich zwischen den beiden Materialien völlig. Reines PVC fließt relativ leicht durch komplexe Düsen. WPC erfordert stromlinienförmige Chipkanäle mit geringem Widerstand. Etwaige Totzonen in der Matrize führen zu einer Materialstagnation. Stehendes WPC verbrennt schnell und beeinträchtigt den Extrusionslauf. Werkzeugingenieure müssen die Matrize mit allmählichen Kompressionswinkeln konstruieren. Dies minimiert die Scherspannung, wenn sich das Material zum endgültigen Profil formt. Darüber hinaus müssen Ingenieure die Quellung berücksichtigen. WPC dehnt sich beim Austritt aus der Düsenlippe anders aus als reines PVC. Die Werkzeugabmessungen müssen diese Ausdehnung ausgleichen, um die richtige endgültige Profilgeometrie zu erreichen.
Berücksichtigen Sie bei der Konfiguration einer kundenspezifischen Türrahmen-Extrusionslinie die Möglichkeiten der Co-Extrusion. Dies ist ein wichtiges Upgrade für WPC. Durch die Verwendung einer ABA- oder A/B-Koextrusionsdüse können Sie eine äußere Deckschicht aus reinem PVC oder ASA auftragen. Diese dünne Außenhülle umschließt den WPC-Kern vollständig. Es versiegelt die Holzfasern vor Feuchtigkeit, verbessert die Witterungsbeständigkeit und neutralisiert das Termitenrisiko vollständig. Die Coextrusion ermöglicht es Herstellern außerdem, recycelte Materialien im Kern zu verwenden und gleichzeitig eine erstklassige Oberflächenbeschaffenheit beizubehalten.
Die Abkühlzeiten unterscheiden sich drastisch. WPC besitzt eine deutlich höhere Masse und Dichte als PVC-Hohlprofile. Der Holzverbundstoff speichert die Wärme deutlich länger. Es fungiert als thermische Batterie und speichert die innere Wärme, lange nachdem sich die Oberfläche kühl anfühlt.
Herkömmliche Kühltische können die Wärme nicht schnell genug abführen. Eine spezielle WPC-Türprofilmaschine erfordert längere, robuste Vakuum-Kalibriertische aus Edelstahl. Diese Tische haben oft eine Spannweite von 8 bis 12 Metern. Eine längere Kühlung verhindert ein Verziehen nach der Extrusion. Es sorgt dafür, dass der schwere Türrahmen bei der Montage perfekt lotrecht und formstabil bleibt. Das Kühlwasser muss turbulent durch die Kalibrierblöcke strömen. Eine turbulente Strömung entzieht Wärme viel schneller als eine laminare Strömung. Für die Hochgeschwindigkeitsproduktion von WPC sind Kühlwassersysteme zwingend erforderlich.
Bediener müssen die Vakuum-Manometer auf dem Kalibriertisch ständig überwachen. Wenn das Vakuum abfällt, löst sich das Profil von den Kalibrierblöcken, was zu Untermaßen führt. Die in die Kalibrierungstabelle eintretende Wassertemperatur sollte unbedingt zwischen 15 °C und 20 °C liegen. Wärmeres Wasser kann die Profilhaut nicht schnell genug aushärten, während zu kaltes Wasser einen Thermoschock verursachen kann, der zu inneren Spannungsbrüchen in der WPC-Matrix führt.
Die Anforderungen an die Traktion steigen mit dem Produktgewicht. WPC-Profile sind schwer und dicht. Standard-Abzugseinheiten verrutschen und verursachen Kratzer auf der Oberfläche und Maßabweichungen. Sie benötigen robuste Raupenabzüge mit hoher Schließkraft. Die Gummipads müssen das Profil fest umschließen, ohne es zu zerdrücken. Servomotoren sorgen für eine präzise Geschwindigkeitsregelung und eliminieren Spannungsschwankungen.
Die Abzugseinheit muss außerdem über unabhängige Druckkontrollen für die obere und untere Raupenkette verfügen. Dadurch wird verhindert, dass die Schienen die Hohlprofile des Türrahmens zerquetschen, während gleichzeitig genügend Halt zum Ziehen der schweren Vollprofile erhalten bleibt. Darüber hinaus muss die Trennsäge über ein pneumatisches Spannsystem verfügen, das sich exakt an die Kontur des Profils anpasst. Wenn die Klemme ungleichmäßigen Druck ausübt, blockiert das Sägeblatt, was zu unregelmäßigen Schnitten und möglicherweise zu Schäden am Schneidmotor führt.
Auch die Schneidtechnik erfordert ein Upgrade. Standardsägen haben mit der dichten Holz-Kunststoff-Matrix zu kämpfen. Sie splittern häufig an den Profilkanten oder verbrennen das Material durch übermäßige Reibung. Übergang zu leistungsstarken, staubsammelnden Sägeaggregaten. Statten Sie diese Sägen mit hochwertigen Hartmetall-Sägeblättern aus, die speziell für Verbundwerkstoffe entwickelt wurden. Der Sägeschlitten muss synchron zur Extrusionsgeschwindigkeit fahren. Dies garantiert einen perfekt rechtwinkligen Schnitt, der für die Montage dichter Türrahmenverbindungen unerlässlich ist.
Komponente | Standard-PVC-Extrusion | Anforderungen an die WPC-Extrusion |
|---|---|---|
Schraubenkompressionsverhältnis | Hoch (erzeugt Scherwärme) | Niedrig (verhindert das Verbrennen der Fasern) |
Metallurgie | Standardmäßig nitrierter Stahl | Bimetallisch / Wolframkarbid |
Getriebedrehmoment | Standardkapazität | Außergewöhnlich hohe Kapazität |
Entgasungssystem | Einzelne Vakuumentlüftung | Doppelte Vakuumentlüftung |
Kühltischlänge | Standard (4-6 Meter) | Ausgedehnt (8-12 Meter) |
Abzugstraktion | Standardklemmkraft | Hohe Spannkraft (Heavy Duty) |
Bevor das Material überhaupt den Extruder erreicht, entscheidet die Vorbereitungsphase über den Erfolg des gesamten Durchlaufs. WPC erfordert eine stark kontrollierte Mischumgebung.
Holzpulvertrocknung: Rohes Holzmehl enthält bis zu 8 % Feuchtigkeit. Sie müssen dieses Material in einem speziellen Rotationstrockner trocknen, bis der Feuchtigkeitsgehalt unter 1 % fällt. Andernfalls wird das Vakuumsystem des Extruders überlastet.
Heißmischphase: Übertragen Sie das getrocknete Holzpulver, das PVC-Harz und die Zusatzstoffe in einen Hochgeschwindigkeits-Heißmischer. Durch die von den Mischblättern erzeugte Reibung erhöht sich die Temperatur auf ca. 115 °C bis 120 °C. Diese Hitze aktiviert die Haftvermittler und sorgt dafür, dass der Kunststoff die Holzfasern effektiv umschließt.
Kaltmischphase: Geben Sie die heiße Mischung sofort in einen Kühlmischer. Das Material muss vor der Lagerung auf 40°C bis 45°C abkühlen. Wenn Sie diesen Schritt überspringen, führt die Restwärme dazu, dass die Verbindung im Lagersilo agglomeriert und abgebaut wird.
Reifezeit: Lassen Sie die gemischte Masse 12 bis 24 Stunden in einem Silo ruhen. Diese Ruhezeit ermöglicht die Stabilisierung der Zusatzstoffe und sorgt für eine gleichmäßige Feuchtigkeitsverteilung in der gesamten Charge.
Wiederverwendung von Mahlgut: Wenn Sie Abfallmaterial wiederverwenden möchten, müssen Sie es durch einen speziellen Brecher und Pulverisierer verarbeiten. Das Mahlgut muss durch ein Vibrationssieb gefiltert werden, um eine gleichmäßige Partikelgröße zu gewährleisten, bevor es in einem maximalen Verhältnis von 15 % wieder in die Mischphase eingeführt wird.
Der Betrieb einer PVC-Profilextrusionsmaschine mit WPC-Materialien birgt erhebliche Betriebsrisiken. Proaktive Schadensbegrenzung gewährleistet eine konsistente Produktion und schützt Ihre Kapitalinvestition. Das Ignorieren dieser Risiken führt zu katastrophalen Geräteausfällen.
Holzfasern wirken im Extruder als Schleifmittel. Dadurch werden Standardschrauben schnell zerstört. Arbeiten Sie mit einem zuverlässigen Hersteller von Profilextrusionsmaschinen zusammen . Fordern Sie überprüfbare metallurgische Daten für ihre Schnecken und Zylinder. Implementieren Sie strenge vorbeugende Wartungspläne. Überprüfen Sie die Schneckenflügel regelmäßig auf Verschleiß. Messen Sie den Abstand zwischen der Schraube und der Zylinderwand. Ein zu großer Abstand verringert die Pumpeffizienz und erhöht die Verweilzeit, was zu einer Materialverschlechterung führt.
Hochviskose Schmelzen führen oft zu Pumpenstößen im Extruder. Dies führt zu wellenförmigen Profilen und inkonsistenten Abmessungen. Sorgen Sie für eine genaue gravimetrische Dosierung aller Rohstoffe. Nutzen Sie fortschrittliche SPS-Systeme (Programmable Logic Controller). Die SPS muss die Extruderdrehzahl perfekt mit der Abzugsgeschwindigkeit synchronisieren. Diese Regelung mit geschlossenem Regelkreis verhindert Spannungsstöße. Überwachen Sie die Schmelzedruckwandler kontinuierlich. Plötzliche Spitzen im Schmelzedruck deuten auf eine verstopfte Düse oder beschädigtes Material hin.
Feuchtigkeit und eine schlechte Homogenisierung der Schmelze beeinträchtigen die Optik des Türrahmens. Optimieren Sie den Feuchtigkeitsgehalt der Rohstoffmischung. Halten Sie die Feuchtigkeit unter 1 %, bevor sie in den Trichter gelangt. Verwenden Sie Hochgeschwindigkeits-Heißmischer, gefolgt von Kalt-Kühlmischer, um die Trockenmischung richtig vorzubereiten. Sorgen Sie für eine strenge Temperaturkontrolle in allen Formzonen. Erwägen Sie eine Koextrusionskappe, um ein makelloses, wetterbeständiges Finish zu gewährleisten. Ein abgedecktes Profil verbirgt kleinere innere Unvollkommenheiten und sorgt für eine erstklassige Ästhetik.
Selbst mit erstklassiger Ausrüstung werden Bediener mit Verarbeitungsherausforderungen konfrontiert. Durch frühzeitiges Erkennen der Symptome wird eine massive Ausschussbildung verhindert.
Tigerstreifen auf der Oberfläche: Dieser visuelle Defekt weist normalerweise auf einen ungleichmäßigen Schmelzfluss oder lokale Temperaturschwankungen im Düsenkopf hin. Überprüfen Sie die Heizbänder an der Düse und stellen Sie sicher, dass der Schmelzedruck stabil bleibt.
Kantenrisse: Wenn die Kanten des Türrahmenprofils ausgefranst aussehen, ist die Abzugsgeschwindigkeit möglicherweise höher als die Extruderleistung. Alternativ könnte die Düsenlippentemperatur zu niedrig sein, wodurch das Material schleppt.
Interne Hohlräume: Wenn Sie das Profil schneiden und Blasen im Kern sehen, ist das Vakuumentgasungssystem defekt. Überprüfen Sie den Wasserstand der Vakuumpumpe, reinigen Sie die Entlüftungsöffnungen des Fasses und überprüfen Sie den Feuchtigkeitsgehalt des Rohmaterials.
Profilverzug nach der Extrusion: Wenn sich der Rahmen nach dem Verlassen der Trennsäge durchbiegt, ist der Abkühlvorgang ungleichmäßig. Passen Sie den Wasserdurchfluss im Kalibriertisch an, um eine gleichmäßige Kühlung auf allen Seiten des Profils sicherzustellen.
Formablagerungen (Bearding): Materialansammlungen am Düsenausgang weisen auf eine schlechte Verteilung der Schmiermittel oder eine zu hohe Schmelzetemperatur hin. Bediener müssen die Matrizenlippe sofort mit Messingwerkzeugen reinigen, um zu verhindern, dass die Ablagerungen abbrechen und sich in der Profiloberfläche festsetzen.
Überprüfen Sie Ihre aktuelle Fabrikfläche, um sicherzustellen, dass Sie die für die WPC-Kühlung erforderlichen erweiterten Vakuumkalibrierungstische von 8 bis 12 Metern unterbringen können.
Fordern Sie überprüfbare metallurgische Daten und Drucklagerspezifikationen von potenziellen Maschinenlieferanten an, bevor Sie Beschaffungsverträge unterzeichnen.
Führen Sie einen Pilottest mit Ihrer genauen Holz-Kunststoff-Formulierung auf der Testlinie des Herstellers durch, um die Stabilität des Schmelzdrucks und die Oberflächenbeschaffenheit zu validieren.
Erweitern Sie Ihre Rohstoffhandhabungssysteme mit leistungsstarken Rotationstrocknern und gravimetrischen Dosiereinheiten, um die Feuchtigkeits- und Additivverhältnisse streng zu kontrollieren.
A: Technisch möglich für sehr niedrige Holzfaserverhältnisse, aber dringend davon abzuraten. Standard-PVC-Maschinen verfügen nicht über das erforderliche Drehmoment, die Verschleißfestigkeit und die Entgasungsfähigkeiten. Der Versuch, dies zu tun, führt zu einem schnellen Geräteausfall, Spannungsspitzen und schlechter Produktqualität.
A: Ideal ist eine konische oder parallele Doppelschneckenkonstruktion mit niedrigem Verdichtungsverhältnis. Diese Geometrie minimiert die Scherwärme und verhindert so das Verbrennen der Holzfasern. Die Schrauben müssen außerdem über eine Bimetallbeschichtung verfügen, um starkem abrasivem Verschleiß standzuhalten.
A: WPC-Profile haben eine deutlich höhere Masse und Dichte als Standard-PVC-Hohlprofile. Der Holz-Kunststoff-Verbund speichert die Wärme deutlich länger. Um diese Wärme langsam abzuführen und so ein Verziehen nach der Extrusion zu verhindern, sind erweiterte Vakuumkalibrierungstabellen erforderlich.
A: Während WPC sehr wasserbeständig ist, birgt der Holzanteil eine leichte Anfälligkeit für Termiten. Mithilfe gravimetrischer Dosiergeräte müssen Sie der Rohstoffmischung spezielle Anti-Termiten-Wirkstoffe und Fungizide beimischen. Alternativ können Sie eine Coextrusionsdeckschicht aus reinem PVC oder ASA auftragen, um den Kern abzudichten.
A: Feuchtigkeit ist der Hauptverursacher. Holzfasern sind stark hygroskopisch. Wenn das Rohmaterial zu viel Feuchtigkeit enthält, verwandelt es sich unter dem Extrusionsdruck in Dampf. Sie müssen die Materialien vortrocknen und eine doppelte Vakuumentlüftung am Zylinder verwenden, um flüchtige Gase abzusaugen.
A: Es ist nicht unbedingt obligatorisch, wird aber für Premium-Märkte dringend empfohlen. Durch die Coextrusion wird eine schützende Außenschicht über den WPC-Kern aufgebracht. Dies verbessert die Witterungsbeständigkeit, verbessert die Oberflächenbeschaffenheit und eliminiert vollständig das Risiko des Eindringens von Feuchtigkeit oder Schädlingsbefall.


