
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-23 Herkunft:Powered


Kühlschranktürdichtungen erfüllen eine hochspezifische mechanische Funktion. Sie sorgen für die Aufrechterhaltung der thermischen Effizienz, blockieren die Kondensation und sorgen dafür, dass die Geräte strenge Energiestandards einhalten. Die Produktion dieser Dichtungen in großen Stückzahlen bringt erhebliche Herstellungshürden mit sich. Anlagenmanager müssen enge Maßtoleranzen einhalten und gleichzeitig die Polymerschrumpfung kontrollieren. Wenn sich das Profil beim Abkühlen verzieht, muss der Endverbraucher mit bleibenden Falten und einer fehlerhaften Ansaugung rechnen. Eine weitere Schwierigkeit besteht darin, Magnetstreifen direkt in den Arbeitsablauf zu integrieren, ohne die Abzugsgeschwindigkeit zu verlangsamen. Um hohe Ausschussraten und inkonsistente Geometrien zu überwinden, muss auf herkömmliche Kunststoffverarbeitungsgeräte verzichtet werden. Die Einrichtungen benötigen eine spezielle Extrusionsmaschine für Kühlschranktürdichtungen . Diese Ausrüstung bietet die präzise thermische Regulierung und mechanische Kontrolle, die für die konsistente Extrusion komplexer Mehrkammerprofile erforderlich ist.
Materialvielfalt ist unerlässlich: Die moderne Produktion erfordert Geräte, die mehrere Polymere verarbeiten können. Daher ist eine Extrusionslinie für flexible PVC-TPE-Dichtungsprofile von entscheidender Bedeutung für die Anpassung an die Marktanforderungen.
Präzision bestimmt die Ausbeute: Die wichtigste Variable für die Rentabilität der Dichtungsherstellung ist der Kalibrierungs- und Kühlprozess, der Profilverformungen verhindert, Oberflächenfalten beseitigt und luftdichte Geräteabdichtungen gewährleistet.
Automatisierung senkt die Betriebskosten: Durch die Integration des Inline-Einlegens von Magnetstreifen, des automatischen Schneidens und Schweißens direkt in die Extrusionslinie werden die Arbeitskosten und Engpässe bei der Montage drastisch reduziert.
Die Auswahl eines Anbieters ist eine Partnerschaft: Die Auswahl eines Herstellers einer Profilextrusionsmaschine muss auf Kundendienst, Möglichkeiten zur individuellen Anpassung der Werkzeuge und bewährten FAT-Protokollen (Factory Acceptance Testing) basieren.
Erfolgreiche Extrusion beginnt mit einer strikten Definition der Anforderungen an das Endprodukt. Kühlschrankdichtungen arbeiten in rauen Umgebungen. Bei Gefrieranwendungen müssen sie auch bei Temperaturen unter -20 °C flexibel bleiben. Sie erfordern eine hohe chemische Beständigkeit, um aggressiven Reinigungsmitteln, Lebensmittelsäuren und Ölen standzuhalten. Eine luftdichte Verdichtung ist für die Energieeffizienzbewertung nicht verhandelbar. Die strukturelle Integrität bestimmt die ordnungsgemäße magnetische Haftung. Wenn das Profil beim Extrudieren kollabiert oder sich verzieht, sitzt der interne Magnet nicht bündig am Stahlrahmen des Geräts an. Dadurch entstehen Mikrospalten, die zu Luftlecks, schneller Frostbildung und überlasteten Kompressoren führen.
Die Auswahl des richtigen Polymers bestimmt das Design der Extruderschnecke, die Heizprofile und die Länge des Kühlbads. Sie müssen die Rohstoffkosten gegen die langfristige Feldleistung abwägen.
Weich-PVC: Polyvinylchlorid bleibt die alte Wahl. Es bietet äußerste Wirtschaftlichkeit und äußerst zuverlässiges Schweißen während der endgültigen 45-Grad-Rahmenmontage. Allerdings führt die Migration von Weichmachern im Laufe der Zeit dazu, dass PVC-Dichtungen steif werden, sich verfärben und reißen. Umweltvorschriften bezüglich der Herstellung und Entsorgung drängen die Hersteller weiterhin zu saubereren Alternativen.
TPE/TPU: Die Branche verlagert sich in Richtung thermoplastischer Elastomere (TPE) und Polyurethane (TPU). Diese Materialien bieten eine hervorragende Flexibilität bei niedrigen Temperaturen und eine hervorragende Wiederherstellung des Druckverformungsrests. Sie sind vollständig recycelbar und setzen bei der Verarbeitung keine giftigen Nebenprodukte frei. Sie behalten ihr elastisches Gedächtnis viel länger bei als PVC und gewährleisten so eine dichte Abdichtung über die gesamte Lebensdauer des Geräts.
Materialtyp | Flexibilität bei niedrigen Temperaturen | Wiederherstellung des Druckverformungsrestes | Schweißbarkeit | Primäre Anwendung |
|---|---|---|---|---|
Weich-PVC | Mäßig | Durchschnitt | Exzellent | Günstige Wohneinheiten |
TPE | Hoch | Exzellent | Gut (erfordert spezielles Werkzeug) | Moderne umweltfreundliche Geräte |
TPU | Sehr hoch | Hervorragend | Gut | Hochleistungs-Gewerbekühlung |
Der Extrusionsprozess muss verschiedene Installationsmethoden berücksichtigen, die durch das Gerätedesign vorgegeben sind. Jede Geometrie erfordert völlig unterschiedliche Matrizendesigns und Kalibrierungswerkzeuge.
Einsteckdichtungen im Dart-Stil: Häufig in Wohneinheiten. Die Dichtung verfügt über einen starren oder halbstarren pfeilförmigen Dorn, der in eine vorgefräste Nut in der Kunststoff-Türverkleidung drückt.
U-Kanal-Profile: Wird in kommerziellen Hochleistungseinheiten verwendet. Die Dichtung umschließt die Kante einer Türverkleidung aus Edelstahl und erfordert einen festen Reibungssitz.
Versteckte Anschraubkanäle: Ältere oder spezielle Designs, bei denen die Dichtung mechanisch unter einer verdeckten Klappe an der Tür befestigt wird.
Der Hohlbalg der Dichtung muss sich beim Schließen der Tür leicht zusammendrücken lassen, beim Öffnen jedoch sofort wieder zurückfedern. Um diese dynamische Bewegung zu erreichen, ist eine präzise Kontrolle der Wandstärke erforderlich, die bei der Extrusion häufig auf Toleranzen von 0,1 Millimetern beschränkt ist.
Viele moderne Dichtungen nutzen die Coextrusionstechnologie. Dabei wird ein starrer Rücken (häufig Shore-D-Härte) für die Türmontage zusammen mit einem weichen, flexiblen Balg (Shore-A-Härte) für die Dichtung selbst extrudiert. Mit einem einzelnen Extruder ist das nicht zu erreichen. Es erfordert spezielle Mehrschicht-Düsenköpfe, die von synchronisierten Multi-Extruder-Setups gespeist werden. Das starre Material sorgt für den nötigen strukturellen Halt, um in der Türschiene zu bleiben, während das weiche Material für die luftdichte Polsterung sorgt. Die thermische Verbindung zwischen diesen beiden unterschiedlichen Polymerströmen muss nahtlos im Düsenkopf unter hohem Druck erfolgen, bevor die Abkühlung beginnt.
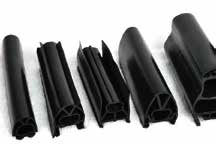
Der Prozess beginnt in der Materialhandhabungsphase. Gravimetrische Dosiereinheiten sorgen für eine präzise Mischung von Frischharz, Mahlgut und Farbmasterbatch, bevor das Polymer in den Einfüllschacht gelangt. Im Inneren des Zylinders schert und schmilzt eine rotierende Schnecke den Kunststoff. Die Temperaturkontrolle in den Zylinderzonen ist von entscheidender Bedeutung. Wenn die Schmelzetemperatur zu niedrig ist, fließt das Material nicht richtig, was zu einem hohen Kopfdruck führt. Ist der Wert zu hoch, zersetzt sich das Polymer, was zu Brandflecken und dem Verlust physikalischer Eigenschaften führt. Das Schneckendesign – insbesondere das Kompressionsverhältnis und die Gangtiefe – muss zum spezifischen zu verarbeitenden Material passen, um eine homogene Schmelze ohne übermäßige Schererwärmung zu gewährleisten.
Das geschmolzene Polymer wird durch ein spezielles Werkzeug, die sogenannte Extrusionsdüse, gepresst. Dadurch entsteht der komplexe, mehrkammerige Querschnitt der Kühlschrankdichtung. Die Werkzeugkonstruktion basiert auf einer hochspezialisierten Fluiddynamik. Ingenieure müssen die Quellung der Matrize berücksichtigen, also die Tendenz des Polymers, sich auszudehnen, wenn es aus dem restriktiven Werkzeug austritt. Die internen Strömungskanäle (die Steglänge) der Düse müssen die Geschwindigkeit des Materials perfekt ausgleichen. Wenn das Polymer auf dem dickeren Rückenabschnitt schneller fließt als auf dem dünnen Balgabschnitt, verzieht und verdreht sich das Profil beim Austritt aus der Form sofort.
Dies ist der sensibelste Übergang im gesamten Prozess. Das Profil wandert von der heißen Form in Kühlwassertanks. Vakuumdimensionierungstische verhindern, dass die Hohlkammern der Dichtung kollabieren, während das Polymer erstarrt. Durch das Vakuum wird die Außenhaut des Profils gegen Maßblöcke aus Messing oder Edelstahl gezogen. Währenddessen leitet turbulentes gekühltes Wasser die Wärme ab. Wenn die Abkühlung ungleichmäßig ist, bauen sich innere Spannungen innerhalb der Polymermatrix auf, die noch Stunden nach dem Aufspulen oder Schneiden des Produkts zu bleibender Verformung und Schrumpfung führen.
Sobald das Profil abgekühlt und formstabil ist, übernehmen nachgelagerte Prozesse die Arbeit. Automatisierte Einführmechanismen führen den fortlaufenden Magnetstreifen direkt in die vorgesehene Kammer der Dichtung ein. Präzise Abzugseinheiten nutzen spezielle Gummibänder, um das Profil mit konstanter Geschwindigkeit abzuziehen. Die Zugspannung muss perfekt abgestimmt sein, um eine Dehnung des warmen Polymers zu verhindern. Schließlich schneiden automatisierte, servoangetriebene Schneideinheiten das Endlosprofil in die exakten Längen, die für die Türrahmenmontage erforderlich sind, und sorgen so für saubere, rechtwinklige Schnitte für die anschließende Schweißung.
Die moderne Produktion setzt auf automatisierte optische Inspektionssysteme und Lasermikrometer. Diese Sensoren überprüfen Profilabmessungen und strukturelle Integrität in Echtzeit. Sie prüfen den korrekten Sitz der Magnetleiste, die richtige Wandstärke und die Gesamtprofilbreite. Wenn sichergestellt wird, dass das Endprodukt den genauen Spezifikationen entspricht, besteht es die Luftdichtheitstests auf Verbraucherebene. Werksleiter möchten Situationen vermeiden, in denen Endbenutzer Kochwasserbehandlungen oder Haartrockner verwenden müssen, um verzogene Dichtungen zu reparieren, die sich nicht an den Geräterahmen anpassen.
Bei der Standardverarbeitung von Weich-PVC kommen typischerweise Einschneckenextruder mit einem Verhältnis von Länge zu Durchmesser (L/D) von 24:1 oder 28:1 zum Einsatz. Diese verfügen über tiefliegende Schrauben, die für die Hitzeempfindlichkeit von PVC optimiert sind. Die Verarbeitung moderner Elastomere erfordert jedoch eine hocheffiziente TPE-Dichtungsstreifen-Extrusionsmaschine . Diese Maschinen verfügen über Barriereschnecken, die ein vollständiges Schmelzen des Elastomers ohne Materialstagnation gewährleisten sollen. Sie erfordern außerdem Getriebe mit höherem Drehmoment und robustere Zylinderheizsysteme, um die höheren Verarbeitungstemperaturen von TPE und TPU zu bewältigen.
Mehrschichtdüsenköpfe sind komplexe technische Arbeiten. Sie ermöglichen die gleichzeitige Extrusion unterschiedlicher Materialhärten. Sie können eine Hart-PVC-Basis mit einem weichen TPE-Faltenbalg kombinieren. Das Werkzeug nutzt Y-Block-Verteiler, um zwei unterschiedliche Schmelzeströme zu verwalten und sie kurz vor dem Düsenaustritt zusammenzuführen. Die Strömungskanäle müssen hochglanzpoliert sein, um Materialansammlungen und -abbau zu verhindern. Die Schnellwechselfunktionen dieser Düsenköpfe ersparen stundenlange Ausfallzeiten bei Produktwechseln und ermöglichen es dem Bediener, Profilplatten auszutauschen, ohne die gesamte Düsenbaugruppe zu demontieren.
Eine durchgehende Linie ist nur so schnell wie ihre langsamste Komponente. Synchronisierte Abzugseinheiten greifen mittels Raupenketten das Profil sanft, aber fest und verhindern so ein Quetschen der Hohlkammern. Inline-Stanz- und Kerbsysteme bereiten die Dichtung für die Endmontage vor und schneiden bestimmte Abschnitte aus, in denen die Dichtung an den Ecken gefaltet wird. Abschließend verwandeln Offline-45-Grad-Eckschweißmaschinen die geschnittenen Profile in fertige, luftdichte Türrahmen. Die Integration der magnetischen Einführ- und Schneideschritte direkt in die Extrusionslinie maximiert den Durchsatz und minimiert Handhabungsschäden.
Hersteller produzieren häufig Tausende verschiedener OEM- und Aftermarket-Dichtungsmodelle. Dies erfordert eine Extrusionslinie für PVC-TPU-TPE-Dichtungsprofile , die schnelle Umstellungen bewältigen kann. Sie benötigen Geräte, die Schnellwechselwerkzeuge sowohl für gewerbliche Kühlanlagen als auch für Wohneinheiten unterstützen. Eine Maschine, die auf einen einzigen Profiltyp oder ein einziges Material beschränkt ist, wird in einer vielfältigen Produktionsanlage schnell zu einem Engpass. Suchen Sie nach modularen Kalibriertabellen, die es Bedienern ermöglichen, Vakuumblöcke innerhalb von Minuten statt Stunden auszutauschen.
Die Liniengeschwindigkeit wird normalerweise in Metern pro Minute gemessen. Hohe Geschwindigkeiten (15–25 m/min) erhöhen zwar die Leistung, erhöhen aber auch das Risiko einer Dimensionsinstabilität. Höhere Geschwindigkeiten erfordern exponentiell effizientere Kühlsysteme. Wenn Sie das Profil zu schnell durch das Wasserbad schieben, bleibt der Kern heiß. Dies führt zu einer Schrumpfung nach der Extrusion, sobald das Produkt verpackt ist. Die Bewertung einer Maschine bedeutet, das optimale Gleichgewicht zwischen maximalem Durchsatz und fehlerfreier Qualität zu finden, was häufig erweiterte Kühltanks oder sekundäre Kühlbäder erfordert.
Die Aufrechterhaltung der Wandstärke und Profilgeometrie erfordert fortschrittliche Steuerungssysteme. Speicherprogrammierbare Steuerungen (SPS) verwalten jede Heizzone, jeden Schmelzedruckwandler und jede Motorgeschwindigkeit. Inline-Lasermikrometer bieten eine Rückmeldung im geschlossenen Regelkreis. Wenn die Profildicke auch nur um den Bruchteil eines Millimeters abweicht, passt das System automatisch die Abzugsgeschwindigkeit oder die Extruderdrehzahl an, um dies zu korrigieren. Dadurch entfällt die Abhängigkeit von manuellen Bedienereinstellungen und gewährleistet eine gleichbleibende Qualität über verschiedene Schichten hinweg.
Extrusion ist ein energieintensiver Prozess. Sie müssen den Stromverbrauch von Heizzonen, Vakuumpumpen und Kühleinheiten analysieren. Moderne servogetriebene Motoren senken die langfristigen Betriebskosten im Vergleich zu älteren AC- oder DC-Antrieben erheblich. Isolierte Fassheizungen verhindern außerdem Wärmeverluste, indem sie die Energie in das Polymer und nicht in die Fabrikluft leiten. Variable Frequenzantriebe (VFDs) an Vakuumpumpen stellen sicher, dass sie nur die Energie ziehen, die zur Aufrechterhaltung des erforderlichen Vakuumniveaus erforderlich ist, wodurch der Stromverbrauch weiter gesenkt wird.
Die Schrumpfung von Polymeren nach der Extrusion ist eine unvermeidbare Realität. Wenn der Kunststoff abkühlt, ziehen sich die Molekülketten zusammen. Gelingt dies nicht, schrumpft die Dichtung und fällt aus dem Türrahmen. Abhilfestrategien konzentrieren sich auf optimierte Kühlbadtemperaturen und erweiterte Glühzonen. Sie benötigen außerdem eine spannungsfreie Abzugskalibrierung. Wenn der Abzug im noch warmen Zustand zu stark an dem Profil zieht, kommt es zu einer künstlichen Dehnung. Wenn das Profil schließlich abkühlt, schnappt es zurück, was zu einer zu kurzen Dichtung für den Türrahmen führt.
Ungleichmäßige Kühlung oder falsche Vakuumkalibrierung führen zu dauerhaften Falten im Balg. Durch diese Falten entstehen Lücken zwischen der Tür und dem Gerätekorpus. Dies führt zu fehlerhaften Türdichtungen, Kondensation und hohen Garantieanspruchsraten. Nur durch die Sicherstellung eines gleichmäßigen Wasserflusses und eines stabilen Vakuumdrucks im Kalibriertank kann eine perfekt glatte, luftdichte Abdichtung erreicht werden. Bediener müssen die Vakuumschlitze in den Kalibrierblöcken regelmäßig überprüfen, um sicherzustellen, dass sie nicht durch Polymerrückstände oder Ablagerungen von hartem Wasser verstopft sind.
Für Anlagen, die eine Extrusionslinie für kundenspezifische Dichtungen betreiben , stellen Ausfallzeiten ein enormes Risiko dar. Der Wechsel von Matrizen und Kalibrierern für verschiedene Gerätemodelle kann Stunden dauern, wenn die Ausrüstung schlecht konstruiert ist. Sie sollten nach Maschinen suchen, die über Schnellspannklemmen, leicht zugängliche Wasserverteiler und modulare Vakuumanschlüsse verfügen. Durch die Anwendung des Single-Minute-Exchange-of-Die-Prinzips (SMED) und den Einsatz gut konzipierter Maschinen wird die Umrüstzeit von Stunden auf Minuten reduziert, was die Gesamteffektivität der Anlage drastisch verbessert.
Der Betrieb einer Dichtungsband-Extrusionslinie erfordert spezielle Kenntnisse. Bediener müssen wissen, wie sie Düsenaufweitungen, Strömungsungleichgewichte und Vakuumschwankungen beheben können. Eine solide Schulung der Anbieter ist unerlässlich. Zu den Wartungsprotokollen muss eine regelmäßige Reinigung des Düsenkopfs gehören, um zu verhindern, dass beschädigtes Material Streifen auf der Oberfläche verursacht. Vakuumpumpen und Wasserfilter erfordern außerdem strenge Wartungspläne, um eine konstante Kühlleistung sicherzustellen und unerwartete Leitungsausfälle zu verhindern.
Häufiger Defekt | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
Oberflächenfalten | Unzureichendes Vakuum im Kalibrierblock | Freie Vakuumschlitze; Pumpendruck erhöhen |
Profilschrumpfung | Zu hohe Abzugsspannung | Abzugsgeschwindigkeit reduzieren; Kühlwassertemperatur prüfen |
Schlechte magnetische Haftung | Kammerwand zu dick oder verzogen | Passen Sie die Matrizenschrauben an, um den Polymerfluss auszugleichen |
Brandflecken | Materialstau im Düsenkopf | Niedrigere Zonentemperaturen; Saubere Matrizenkanäle |
Im Mittelpunkt Ihrer Bewertung muss die Minimierung ungeplanter Ausfallzeiten stehen. Bewerten Sie die Lieferkette des von Ihnen gewählten Profilextrusionsmaschinenherstellers . Kritische Komponenten wie Schnecken, Zylinder, Heizbänder und spezielle SPS-Module müssen leicht verfügbar sein. Wenn ein Laufwerk ausfällt, benötigen Sie umgehend einen Ersatz. Fehlender lokaler Support, Ferndiagnosemöglichkeiten oder verspätete Ersatzteile können Ihre Produktionslinie wochenlang lahmlegen und zu verpassten Lieferterminen bei Geräte-OEMs führen.
Die besten Maschinenanbieter machen mehr als nur Extruder zu bauen. Sie entwerfen und testen kundenspezifische Matrizen im eigenen Haus, bevor sie die Ausrüstung versenden. Bewerten Sie die F&E-Fähigkeiten des Anbieters. Können sie eine CAD-Zeichnung eines neuen Dichtungsprofils erstellen, eine Strömungssimulationssoftware ausführen und eine voll funktionsfähige Matrize liefern? Ihre Fähigkeit, das Werkzeugdesign zu optimieren, wirkt sich direkt auf Ihre Markteinführungszeit für neue Gerätemodelle aus und reduziert den Aufwand an Versuchen und Irrtümern in Ihrer Fabrikhalle.
Akzeptieren Sie niemals Lieferungen ohne eine strenge FAT. Definieren Sie die nicht verhandelbaren Maßstäbe, die Ihre neue Kühlschrank-Dichtungsmaschine erreichen muss. Dazu gehören Dauerlaufzeiten bei maximaler Nenngeschwindigkeit von mindestens 8 Stunden. Es muss außerdem strenge Grenzwerte für die Ausschussrate und eine Validierung der Maßhaltigkeit über mehrere Profiltypen hinweg umfassen. Die Maschine muss beweisen, dass sie Ihre spezifischen Rohstoffe einwandfrei verarbeiten kann, bevor sie das Werk des Lieferanten verlässt.
Überprüfen Sie Ihre aktuellen Ausschussquoten, um spezifische Kühlungs-, Kalibrierungs- oder Schrumpfungsfehler in Ihren bestehenden Linien zu identifizieren.
Definieren Sie Ihre benötigte Ausstoßleistung in Metern pro Minute, um die Extruderschnecke und Kühltanks richtig zu dimensionieren.
Dokumentieren Sie Ihre Material-Roadmap, um festzustellen, ob Sie Geräte benötigen, die sowohl PVC als auch TPE verarbeiten können.
Fordern Sie detaillierte technische Vorschläge und Möglichkeiten zur Simulation des Werkzeugflusses von spezialisierten Herstellern von Extrusionsmaschinen an.
Planen Sie einen umfassenden Werksabnahmetest mit Ihren eigenen Rohstoffen und Magnetstreifen.
A: Die Standardproduktionsgeschwindigkeiten liegen zwischen 10 und 25 Metern pro Minute. Die genaue Rate hängt stark von der Materialauswahl und der Profilkomplexität ab. Dickere kommerzielle Dichtungen erfordern langsamere Geschwindigkeiten, um eine ordnungsgemäße Kühlung zu gewährleisten, während dünnere Profile für Privathaushalte viel schneller laufen können.
A: Ja, aber es erfordert spezielle Technik. Sie müssen einen Extruder mit einem vielseitigen Barriereschneckendesign und präzisen Temperaturkontrollzonen verwenden. TPE erfordert im Allgemeinen andere Schergeschwindigkeiten und ein anderes Wärmemanagement als Weich-PVC, um eine Materialzersetzung zu verhindern.
A: Falsche Extrusionsspannung oder ungleichmäßige Kühlung führen zu dauerhaften Falten und starren Stellen. Dadurch wird verhindert, dass die Dichtung richtig gegen den Geräterahmen gedrückt wird. Verbraucher versuchen oft, diese schlechten Versiegelungen mit kochendem Wasser oder einem Haartrockner zu reparieren, was nur eine vorübergehende Lösung darstellt.
A: Der Magnetstreifen wird direkt nach dem Austritt des Profils aus den Kühltanks inline eingefügt. Ein automatischer Abwickel- und Zuführmechanismus führt den flexiblen Magneten in eine bestimmte Hohlkammer der Dichtung, bevor er die letzte Schneidstufe erreicht.
A: Die Hauptursachen sind ungleichmäßige Kühlung, falsche Vakuumkalibrierung oder inkonsistente Abzugsspannung. Wenn das Vakuum die Profilform nicht an den Kalibrierblöcken festhält, während der Kunststoff abkühlt, kollabiert der Hohlbalg und bildet dauerhaft Falten.
A: Die Matrizen sollten bei jedem größeren Material- oder Profilwechsel gereinigt werden. Regelmäßige Wartung verhindert die Bildung von Polymerablagerungen, die zur Bildung von Streifen auf der Oberfläche führen. Bei richtiger Pflege und nicht scheuernder Reinigung können hochwertige Stahlmatrizen jahrelang halten, bevor sie aufgrund von Verschleiß ausgetauscht werden müssen.


